A fabricação de um rolamento automotivo envolve muito mais do que a montagem de anéis, esferas e graxa. Por trás de um componente que muitas vezes passa despercebido na manutenção existe uma cadeia de processos de usinagem, tratamento, controle dimensional, montagem e inspeção que trabalha em escalas de micrômetros.
Foi para conhecer de perto essa produção que o Oficina Brasil visitou a fábrica da NTN SNR, em Curitiba, no Paraná, uma das principais plantas do grupo. Durante a visita, foi possível acompanhar diferentes etapas da fabricação de rolamentos e entender como fatores que parecem pequenos na linha de produção podem ter impacto direto no funcionamento do componente instalado no veículo.
A planta também reúne tecnologias associadas às duas marcas que hoje fazem parte do mesmo grupo: a japonesa NTN e a francesa SNR. Segundo informações apresentadas durante a visita, a unidade fabril é a única planta do grupo capaz de produzir componentes utilizando as tecnologias das duas marcas.
Deste modo, para o mecânico, conhecer esse processo ajuda a compreender por que a aplicação correta, o cuidado na montagem e até a limpeza da peça são fundamentais para evitar ruídos, vibrações e falhas em sistemas como o ABS.
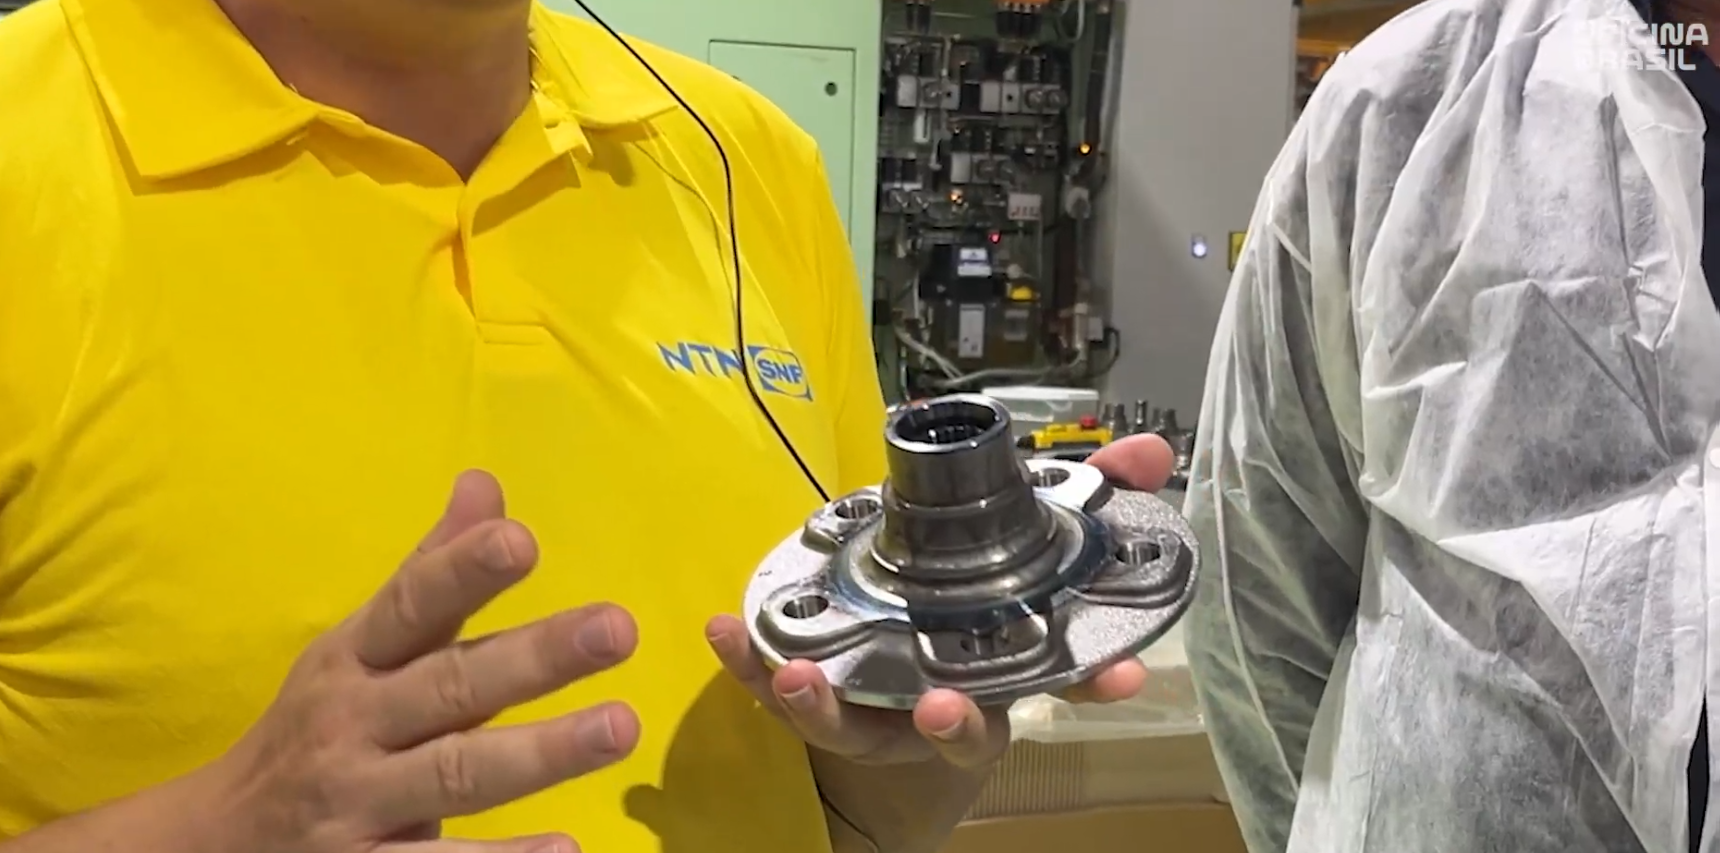
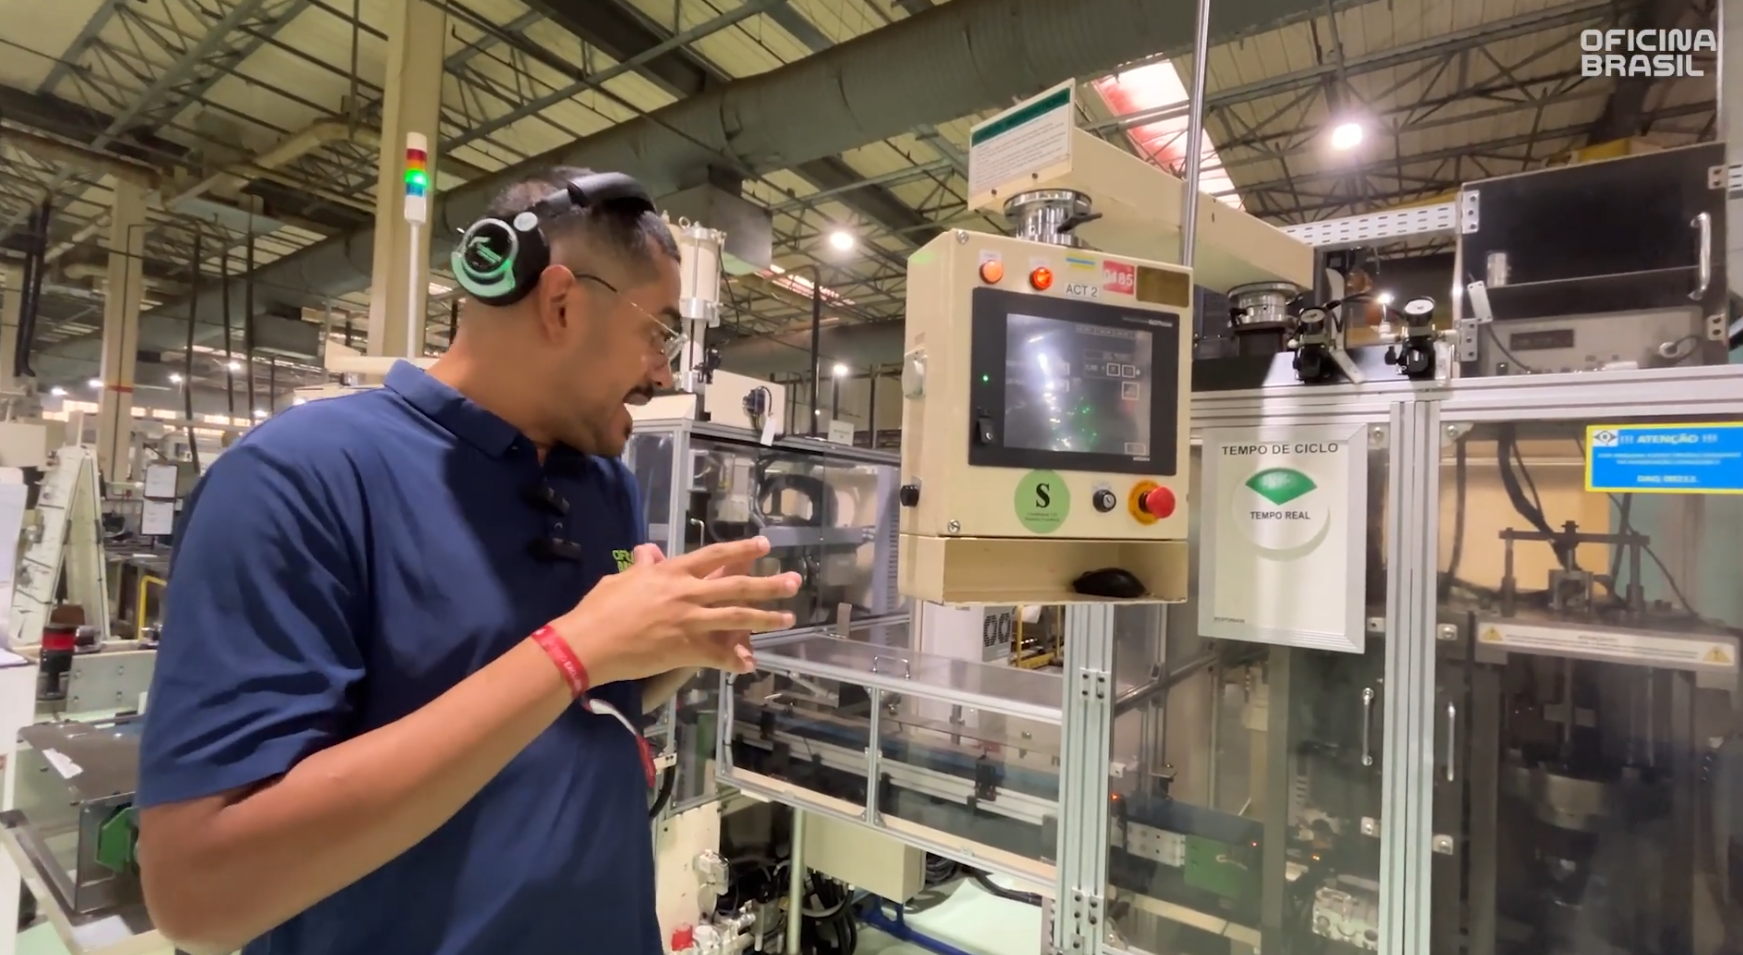
Embora existam operações que contam com acompanhamento dos trabalhadores, a produção observada na fábrica é altamente automatizada. As máquinas executam praticamente todas as etapas de fabricação e montagem, enquanto os operadores acompanham o processo, realizam medições e intervenções específicas quando necessário.
A velocidade da linha também é um fator importante. De acordo com as informações apresentadas durante a visita, algumas etapas da produção levam aproximadamente 30 segundos. Em uma linha de produção de grande volume, esse intervalo tem impacto direto na produtividade e na capacidade de atendimento da fábrica.
Todavia, a automação não significa simplesmente produzir mais rápido. No caso dos rolamentos, ela também permite controlar dimensões extremamente pequenas e manter padrões de fabricação que seriam difíceis de repetir manualmente em grandes volumes.
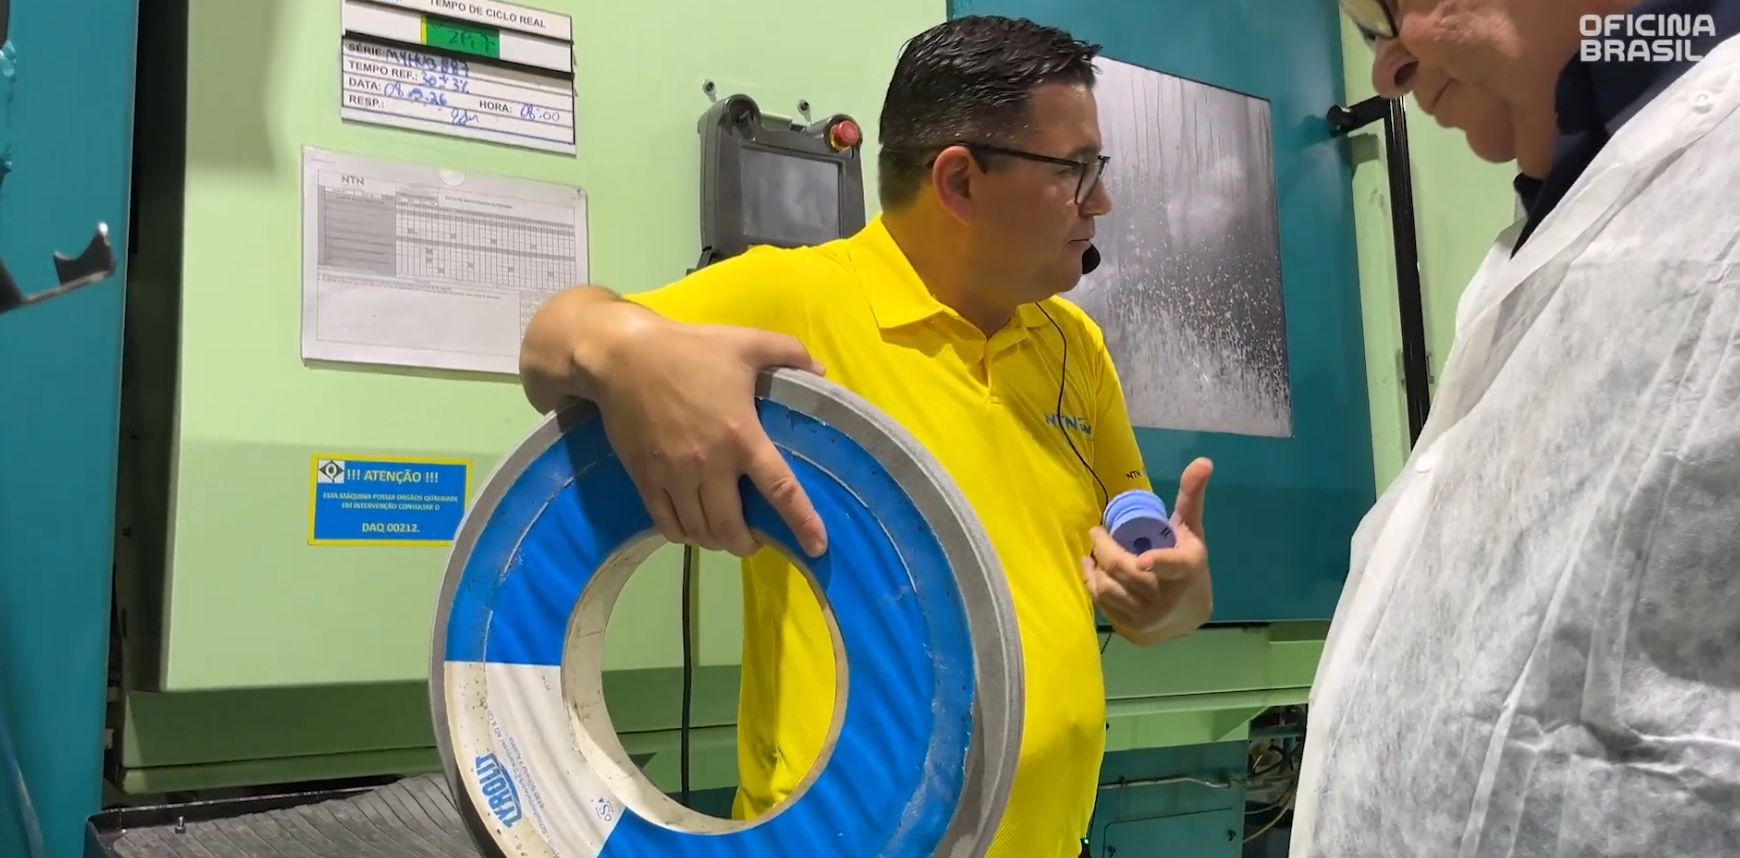
Durante a fabricação, os componentes passam por diferentes operações de usinagem e acabamento. Em determinadas etapas, a remoção de material acontece em uma escala que pode chegar à ordem de 1 micrômetro, conforme explicado durante a visita.
Essas operações são necessárias para garantir que os componentes tenham dimensões compatíveis entre si. Um anel, por exemplo, precisa apresentar uma superfície adequada para trabalhar em conjunto com os demais elementos do rolamento.Por isso, não basta fabricar uma peça dentro de uma medida aproximada. É necessário controlar dimensões, acabamento e geometria ao longo de todo o processo.
Esse controle ajuda a explicar uma questão importante para o reparador: um rolamento é um componente de precisão e qualquer intervenção inadequada pode comprometer suas características originais.
Outro ponto observado na fábrica foi o controle de vibração durante a usinagem de componentes maiores.Peças de maior diâmetro podem apresentar tendência a gerar vibrações durante a rotação. Caso essa vibração seja transferida para o processo de fabricação, pode provocar alterações na peça e comprometer a etapa seguinte.
Para evitar esse problema, o equipamento realiza correções automaticamente durante o processo.Na prática, isso demonstra que o controle do rolamento começa muito antes de ele chegar à oficina. A geometria, o acabamento e a precisão do componente são construídos ao longo de uma sequência de processos que precisam trabalhar de maneira integrada.
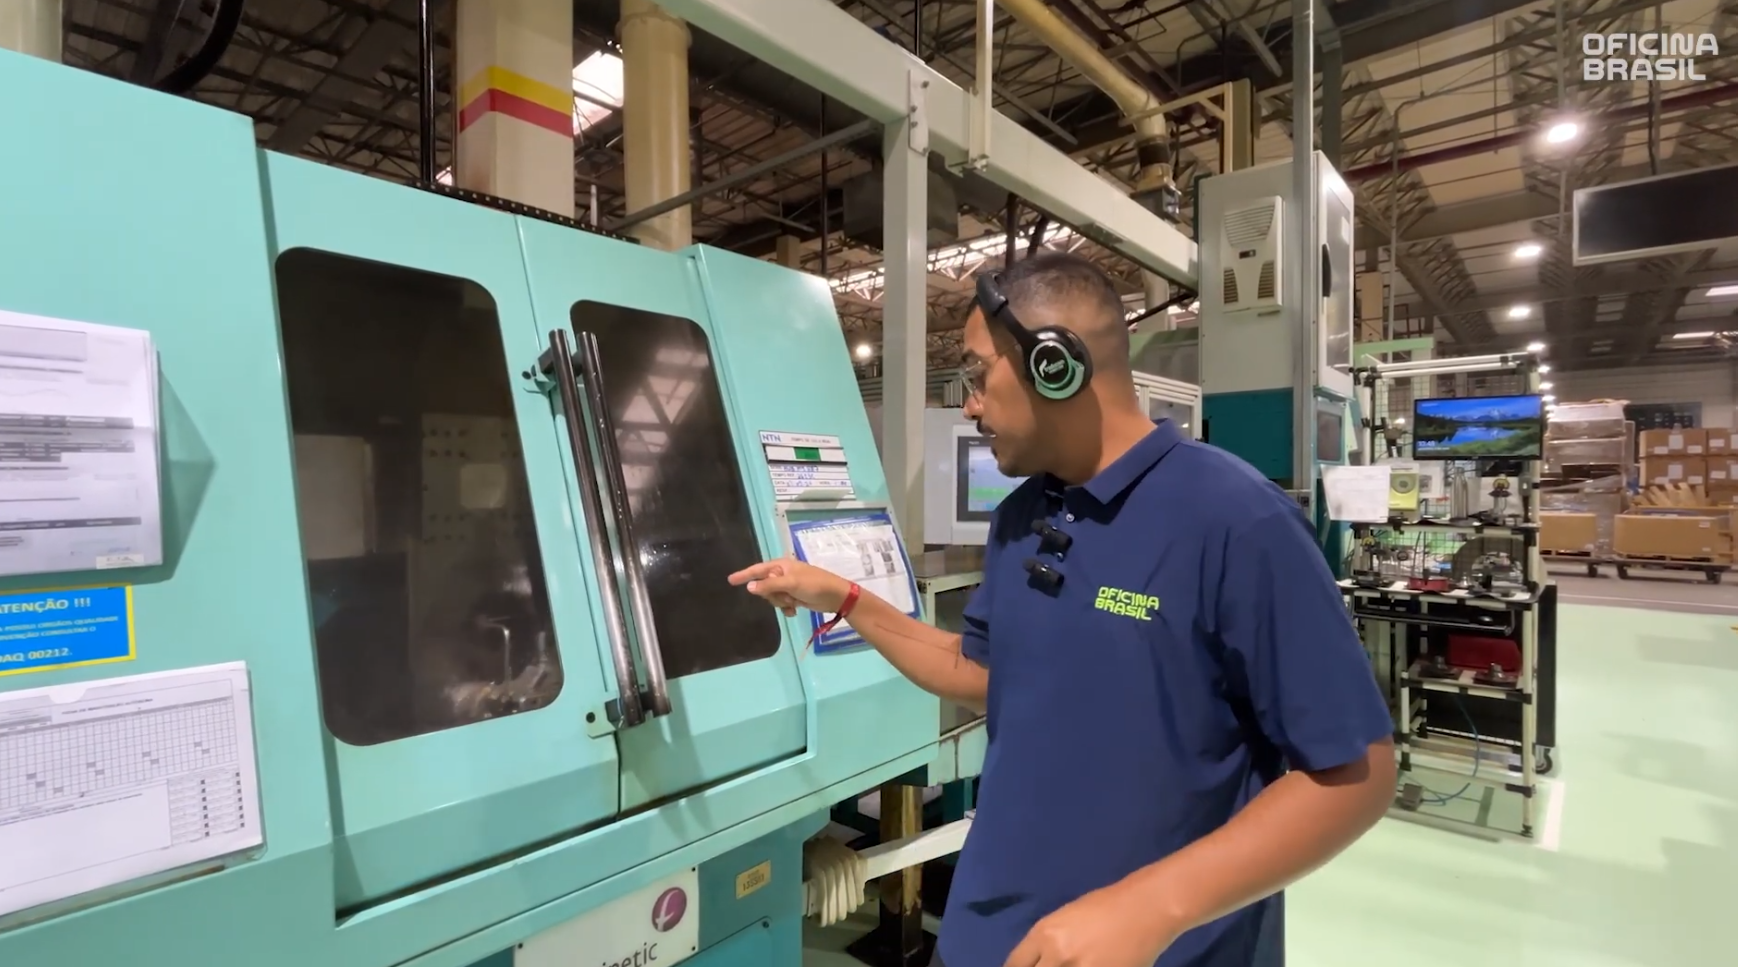
A fabricação também inclui processos específicos de tratamento dos componentes. Durante a visita, foi apresentada uma etapa destinada ao tratamento da peça para reduzir o risco de formação de trincas. Como algumas dessas operações fazem parte dos processos industriais protegidos pela fabricante, determinados detalhes não são divulgados. Ainda assim, a etapa evidencia a preocupação em controlar não apenas as dimensões da peça, mas também suas características estruturais.
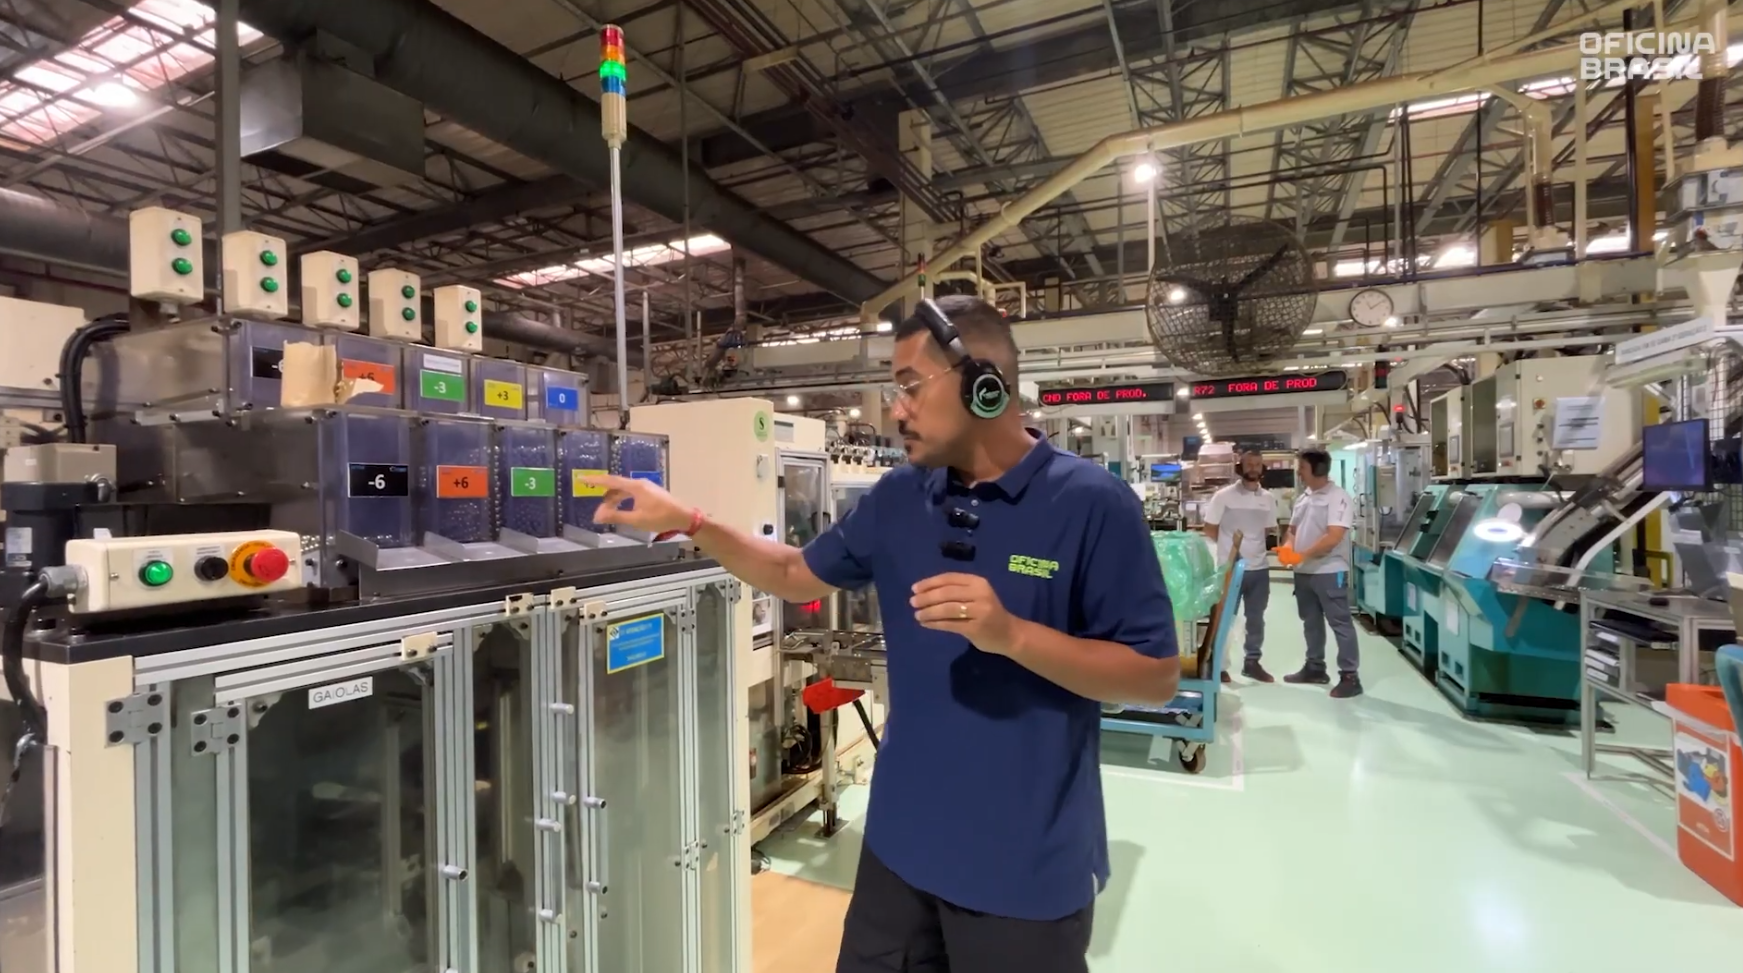
Um dos pontos mais interessantes da fabricação está relacionado às esferas utilizadas no conjunto. Mesmo depois de todas as operações anteriores, podem existir pequenas diferenças dimensionais entre os componentes. Para compensar essas variações, a linha utiliza esferas classificadas de acordo com diferenças dimensionais medidas em micrômetros.
A máquina identifica a necessidade de cada conjunto e seleciona automaticamente as esferas adequadas para aquela aplicação. Esse controle é importante porque o rolamento trabalha justamente com a combinação entre os diferentes componentes. Uma pequena diferença dimensional pode alterar as condições de funcionamento do conjunto.
A informação reforça uma regra básica, que é não tentar modificar, adaptar ou misturar componentes de um rolamento fora das especificações do fabricante.
Outro aspecto que chamou atenção durante a visita foi a lubrificação. Quando se fala em graxa em um rolamento, é comum pensar que quanto maior a quantidade, melhor será a lubrificação. Todavia, não é assim, visto que a aplicação precisa seguir a especificação do projeto. Segundo as informações da empresa, tanto a falta quanto o excesso de graxa podem prejudicar o funcionamento do componente. Além da quantidade, a escolha do lubrificante precisa considerar as condições às quais o conjunto será submetido.
Um exemplo citado durante a visita envolve o transporte do veículo zero-quilômetro. Durante o deslocamento, podem ocorrer pequenas vibrações no conjunto de roda. Dependendo da posição em que a roda permanece e das condições de transporte, essas vibrações podem influenciar o comportamento do rolamento.
Por isso, a especificação da graxa precisa considerar não apenas o funcionamento normal do veículo, mas também as condições previstas no projeto e na logística.
Esse ponto é particularmente relevante para o diagnóstico na oficina, uma vez que um ruído proveniente da região da roda nem sempre significa que o componente instalado estava simplesmente “defeituoso”. O comportamento de um rolamento depende de diferentes fatores, incluindo aplicação, montagem, lubrificação, condições de operação e possíveis danos provocados durante a instalação ou transporte.
Diante de um ruído após a substituição, o reparador deve investigar o conjunto e não partir automaticamente para a conclusão de que o componente novo apresenta problema de fabricação.
Nos veículos atuais, o rolamento pode ter uma função que vai além de permitir o movimento da roda.Em determinadas aplicações, o componente incorpora um encoder magnético utilizado pelo sistema ABS. Essa tecnologia exige um cuidado adicional durante a instalação.
O encoder possui uma sequência de polos magnéticos distribuídos em sua superfície. O sensor do ABS identifica a movimentação desses polos e utiliza essa informação para determinar a rotação da roda. Com isso, o sistema consegue obter dados fundamentais para o funcionamento do ABS e de outros sistemas eletrônicos que utilizam a informação de velocidade das rodas.
Esse é um dos principais cuidados destacados durante a visita, já que a superfície do encoder é magnética. Pequenas partículas metálicas podem ficar aderidas à região. O procedimento correto é manter o ambiente e o componente limpos, seguindo as recomendações de montagem do fabricante.
O que o reparador não deve fazer é utilizar uma chave imantada, um ímã ou qualquer outro recurso magnético diretamente sobre a face do encoder. A exposição inadequada ao campo magnético pode alterar ou desmagnetizar a região do encoder. Nesse caso, o rolamento pode ser instalado fisicamente de maneira correta e, ainda assim, o sistema ABS apresenta falha. O resultado pode ser o acendimento da luz de advertência do ABS no painel.
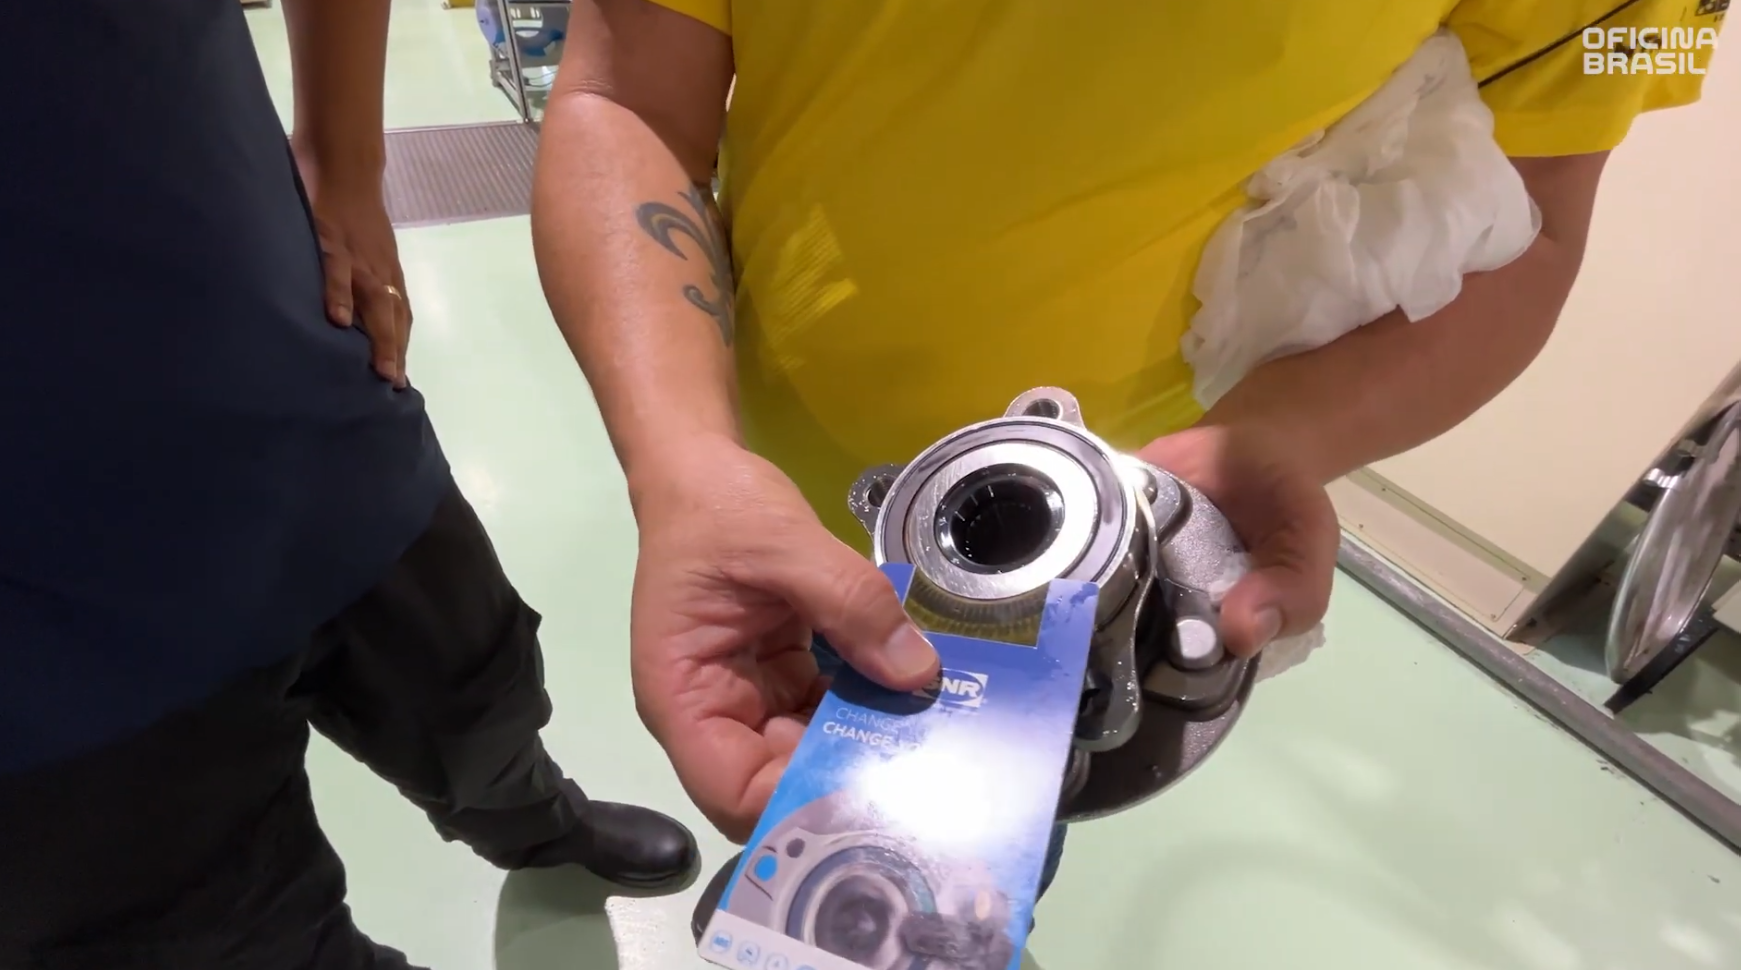
A verificação deve seguir o procedimento indicado pelo fabricante. Durante a visita, foi apresentado um cartão de verificação utilizado para identificar a condição do encoder magnético.
Esse tipo de ferramenta é particularmente importante porque permite verificar o componente sem recorrer a métodos improvisados. Com isso, para o reparador, fica uma orientação simples, a limpeza é necessária, mas deve ser feita da maneira correta. Não utilize ímã para tentar remover partículas da face magnética do rolamento.
Durante a visita também foi apresentada a diferença entre gerações de rolamentos. Um rolamento de primeira geração possui construção diferente de uma aplicação de terceira geração. A evolução não significa simplesmente que um modelo seja “bom” e outro seja “ruim”. Cada geração é desenvolvida de acordo com as características do projeto do veículo e do sistema de roda.
Nos rolamentos de terceira geração, por exemplo, existe maior integração entre o componente e o conjunto do veículo, além de características que facilitam sua instalação em determinadas aplicações. Por isso, o reparador deve sempre considerar a aplicação correta do componente, e não comparar dois rolamentos apenas pelo preço ou pela aparência externa.
A evolução dos rolamentos também está relacionada à própria montagem do veículo. Componentes mais integrados podem incorporar elementos que anteriormente estavam separados, como o encoder utilizado pelo ABS. Isso altera a forma de diagnóstico e também exige atenção durante a instalação.
Em outras palavras, a evolução do componente traz novas responsabilidades para a oficina. O profissional precisa saber identificar a geração do rolamento, verificar sua aplicação, observar a orientação correta e seguir o procedimento indicado pelo fabricante.
Um dos aspectos que mais chama atenção durante a visita é a quantidade de equipamentos envolvidos na fabricação em comparação com o número de pessoas necessárias para acompanhar a linha. Conforme as informações apresentadas na linha de produção, determinadas linhas podem ser operadas por apenas uma pessoa durante praticamente todo o processo, enquanto outra atua na etapa final de embalagem.
A tendência apresentada pela empresa é ampliar ainda mais a automação, inclusive em operações que ainda contam com intervenção humana. Isso permite aumentar a produtividade e, ao mesmo tempo, manter controles dimensionais e de processo em operações que acontecem em alta velocidade.
A automação da linha não está relacionada somente à produtividade. Durante a visita, também foi possível observar sensores responsáveis por identificar a presença de objetos ou pessoas em áreas de risco. Caso alguém precise acessar determinado ponto da máquina para realizar uma medição, por exemplo, o sensor pode interromper automaticamente o processo. Depois que a área é liberada, a produção pode ser retomada.
Esse tipo de sistema mostra como sensores e automação estão sendo utilizados não apenas para controlar a fabricação, mas também para aumentar a segurança dos trabalhadores.
Conhecer a fabricação de um rolamento ajuda a entender por que alguns cuidados aparentemente simples têm tanta importância durante a manutenção. O primeiro deles é trabalhar com o componente correto para a aplicação. Rolamentos visualmente semelhantes podem ter diferenças importantes de construção e funcionamento.
Outro ponto é seguir o procedimento de instalação. Força aplicada no local errado, ferramenta inadequada, contaminação ou utilização de métodos improvisados podem danificar um componente que foi produzido com tolerâncias extremamente pequenas. Nos rolamentos equipados com encoder do ABS, a atenção deve ser ainda maior.
Antes de concluir a substituição do rolamento, o reparador deve verificar:
Confirme o código e a especificação do componente de acordo com o veículo e o sistema de roda.
Verifique se o rolamento apresenta qualquer sinal de dano, contaminação ou alteração antes da instalação.
Mantenha a região de montagem limpa para evitar que partículas contaminem o conjunto.
Identifique corretamente a face magnética quando o rolamento possuir encoder integrado.
Não utilize ímã ou ferramenta imantada diretamente sobre a face do encoder.
Utilize ferramentas apropriadas para aplicar força sobre o anel correto durante a instalação.
Caso o veículo apresente luz de ABS ou outro sintoma depois da substituição, confira o funcionamento do sensor e do encoder antes de condenar automaticamente o componente.